Qualität steigern, Kosten reduzieren: Prozessparameter statt Werkzeug ändern
Oberflächenfehler im Druckguss beeinträchtigen nicht nur die Bauteilqualität, sondern verursachen häufig erhebliche Zusatzkosten in der Fertigung. Besonders kritisch sind Delaminationen – oberflächennahe Abblätterungen – im Bereich funktionsrelevanter Dichtflächen. Sie können sowohl die optische Qualität als auch die Funktion des Bauteils beeinträchtigen. Luminus Co., Ltd., Korea, Hersteller von Aluminiumdruckgussteilen für die Automobilbeleuchtung, nutzte MAGMASOFT®, um die physikalischen Ursachen eines wiederkehrenden Oberflächenfehlers systematisch zu analysieren und gleichzeitig wirtschaftlich zu bewerten. Dabei identifizierten die Ingenieure die Wärmestromdichte ('Heat Flux') als entscheidende Bewertungsgröße. Ziel war es, die Entstehung von Abblätterungen zu verstehen und ein Prozessfenster zu identifizieren, das den Fehler dauerhaft vermeidet und gleichzeitig Qualität, Prozessstabilität und Wirtschaftlichkeit verbessert.
Abblätterung trotz stabiler Serienfertigung
Bei einem Scheinwerfergehäuse traten während der Entwicklungs- und Serienphase qualitätsmindernde Abblätterungen im Bereich der Dichtkante auf. Konventionelle Optimierungsmaßnahmen, wie Anpassungen der Anschnittgeometrie oder Änderungen von Prozessparametern auf Basis von Erfahrungswerten, führten nicht zu einer nachhaltigen Lösung. Stattdessen reduzierte man die Ausschussrate durch zusätzliche manuelle Nacharbeitsschritte – Maßnahmen, die die Herstellungskosten erhöhten. Um den Fehler dauerhaft zu beseitigen, musste zunächst verstanden werden, welche Prozessbedingungen die Abblätterungen verursachten und welche Stellhebel tatsächlich wirksam waren.
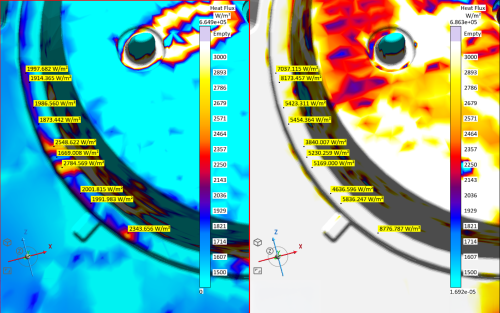
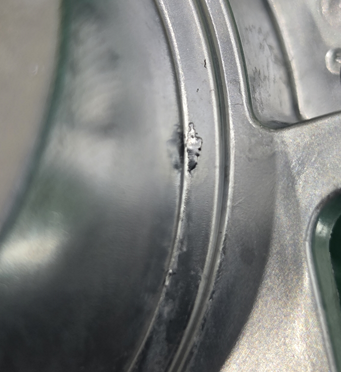
Zur Ursachenanalyse reproduzierte Luminus den Serienprozess mit MAGMASOFT® unter Verwendung realer Prozessparameter. Die Auswertung des Ergebnisses 'Heat Flux' (Bild 1, links) zeigte, dass die Bereiche mit Abblätterungen (Bild 2) durch einen reduzierten Wärmetransport über die Grenzfläche zwischen Schmelze und Werkzeug gekennzeichnet waren. Das Ergebnis 'Heat Flux' wurde deshalb als zentrale Bewertungsgröße definiert. Es beschreibt die pro Fläche und Zeit übertragene Wärmeenergie zwischen Schmelze und Werkzeug und ermöglicht eine quantitative Bewertung des Wärmetransports über die Grenzfläche.
Auswertegebiete machen thermische Zusammenhänge sichtbar
Mit Hilfe lokaler Auswertegebiete analysierten die Experten die Zusammenhänge zwischen Wärmestromdichte, lokalen Strömungsgeschwindigkeiten, Füllzeit und -temperatur.
Die Simulationsergebnisse zeigten, dass die ursprünglich eingesetzte Kolbengeschwindigkeit von 2,8 m/s in der zweiten Phase zwar eine kurze Füllzeit ermöglichte, gleichzeitig jedoch turbulente Strömungen verursachte. Dadurch verringerte sich der stabile Kontakt zwischen Schmelze und Werkzeugoberfläche. Der daraus folgende reduzierte Wärmetransport zwischen Schmelze und Werkzeug (sichtbar in niedrigen Werten des Ergebnisses 'Heat Flux') begünstigte die Entstehung von Abblätterungen und verdeutlichte den Zielkonflikt zwischen kurzen Zykluszeiten und stabilen Qualitätsbedingungen.
Haupteffektmatrix quantifiziert die Einflussgrößen auf den Wärmetransport
Nachdem die Auswertung des Ergebnisses 'Heat Flux' die kritischen Bereiche identifiziert hatte, bestand die nächste Aufgabe darin, die Prozessparameter zu bestimmen, die den Wärmetransport zwischen Schmelze und Werkzeug am stärksten beeinflussen. Ziel war es, die Abblätterungen ausschließlich durch Anpassung der Prozessparameter zu beseitigen.
Hierzu wurden die Kolbengeschwindigkeit in der ersten und zweiten Phase und der Umschaltpunkt variiert. Zur systematischen Bewertung der Prozessparameter wurde eine virtuelle Versuchsplanung (DoE) durchgeführt und mit Hilfe einer Haupteffektmatrix (Bild 3) ausgewertet. Die Analyse zeigte eindeutig, dass die Kolbengeschwindigkeit den Wärmetransport zwischen Schmelze und Werkzeug maßgeblich beeinflusst, erkennbar im Ergebnis 'Heat Flux'. Dadurch konnten die Ingenieure die relevanten Stellgrößen eindeutig identifizieren und priorisieren. Gleichzeitig ermöglichte MAGMA ECONOMICS eine erste wirtschaftliche Einordnung der Varianten.
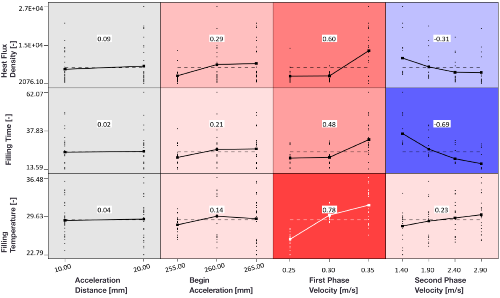
Kern der Optimierung war die Reduzierung der Kolbengeschwindigkeit in der zweiten Phase von 2,8 m/s auf 1,4 m/s. Ziel dieser Anpassung war es, den Kontakt zwischen Schmelze und Werkzeugoberfläche zu stabilisieren und dadurch den Wärmetransport zu verbessern. Gleichzeitig erhöhten die Spezialisten die Geschwindigkeit der ersten Phase auf 0,35 m/s, um eine kontinuierliche und stabile Strömung sicherzustellen.
Die Simulationsergebnisse zeigten, dass diese Anpassungen zu höheren und gleichmäßiger verteilten 'Heat Flux'-Werten führten. Dies weist auf einen verbesserten Wärmetransport zwischen Schmelze und Werkzeug hin.
Parallelkoordinaten-Diagramm zur Definition robuster Prozessfenster
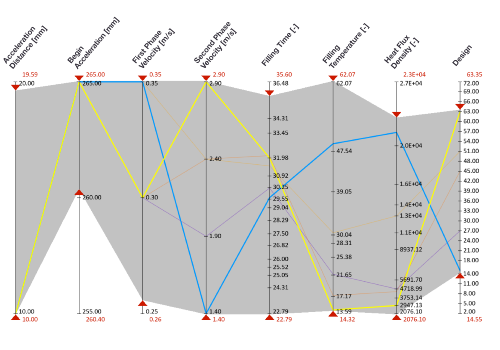
Mit Hilfe eines Parallelkoordinaten-Diagramms wurde anschließend das optimale Prozessfenster bestimmt (Bild 4). Ziel war es, Varianten zu identifizieren, die einen möglichst stabilen Wärmetransport und damit eine geringe Neigung zu Abblätterungen erwarten ließen.
Die Simulationsergebnisse zeigten, dass sich die Ursache der Abblätterungen gezielt über die Prozessführung beeinflussen ließ: Die optimierte Variante führte zu höheren Werten im Ergebnis 'Heat Flux'. Die thermischen Bedingungen im kritischen Bereich wurden deutlich homogener (Bild 1, rechts). Mit dem verbesserten Wärmetransport zwischen Schmelze und Werkzeug konnten die Abblätterungen vermieden werden.
Wirtschaftliche Bewertung mit MAGMA ECONOMICS
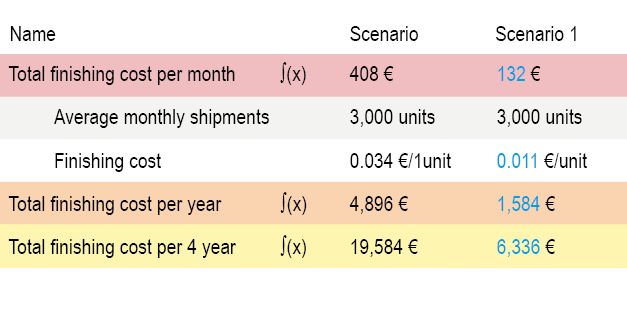
Nach erfolgreicher technischer Optimierung wurden die wirtschaftlichen Auswirkungen der identifizierten Prozessfenster mit MAGMA ECONOMICS bewertet (vgl. Bild 5). Vor der Optimierung verursachte die zusätzliche manuelle Nacharbeit Kosten von rund 0,03 € pro Bauteilsatz. Bei einem monatlichen Produktionsvolumen von 6.000 Teilen ergaben sich nach der Optimierung folgende Einsparungen:
- 276 € geringere Kosten pro Monat
- 3.312 € pro Jahr
über 13.240 € über die geplante Serienlaufzeit
Die wirtschaftliche Bewertung mit MAGMA ECONOMICS zeigte, dass die technisch schnellste Prozessführung nicht automatisch die wirtschaftlich beste Lösung ist. Zwar ermöglichte die ursprüngliche Prozessführung eine schnelle Produktion, gleichzeitig begünstigte sie jedoch die Entstehung von Abblätterungen und verursachte durch zusätzlichen Nacharbeitsaufwand vermeidbare Kosten.
Erst die gemeinsame Bewertung technischer und wirtschaftlicher Kriterien ermöglichte die Auswahl eines robusten Prozessfensters für die Serienfertigung – mit reduzierter Fehlerneigung und geringeren fertigungsbezogenen Kosten.
Fazit: Abblätterungen vermeiden, Kosten reduzieren
Der Anwendungsfall bei Luminus zeigt, wie sich auch komplexe Qualitätsprobleme systematisch lösen lassen. Entscheidend war nicht die Optimierung einzelner Parameter nach dem Prinzip Versuch und Irrtum, sondern das Verständnis der physikalischen Zusammenhänge: In diesem Fall war ein inhomogener Wärmetransport zwischen Schmelze und Werkzeug entscheidend, der die Entstehung von Abblätterungen begünstigte. Durch Anpassung relevanter Prozessparameter wurden der Wärmetransport stabilisiert und robuste Bedingungen für Formfüllung und Erstarrung geschaffen. Dadurch wurden Abblätterungen vermieden und zusätzliche Nacharbeitskosten dauerhaft reduziert. Das Beispiel verdeutlicht, dass ein physikalisches Verständnis der Prozesszusammenhänge die Grundlage für robuste technische und wirtschaftliche Entscheidungen bildet.